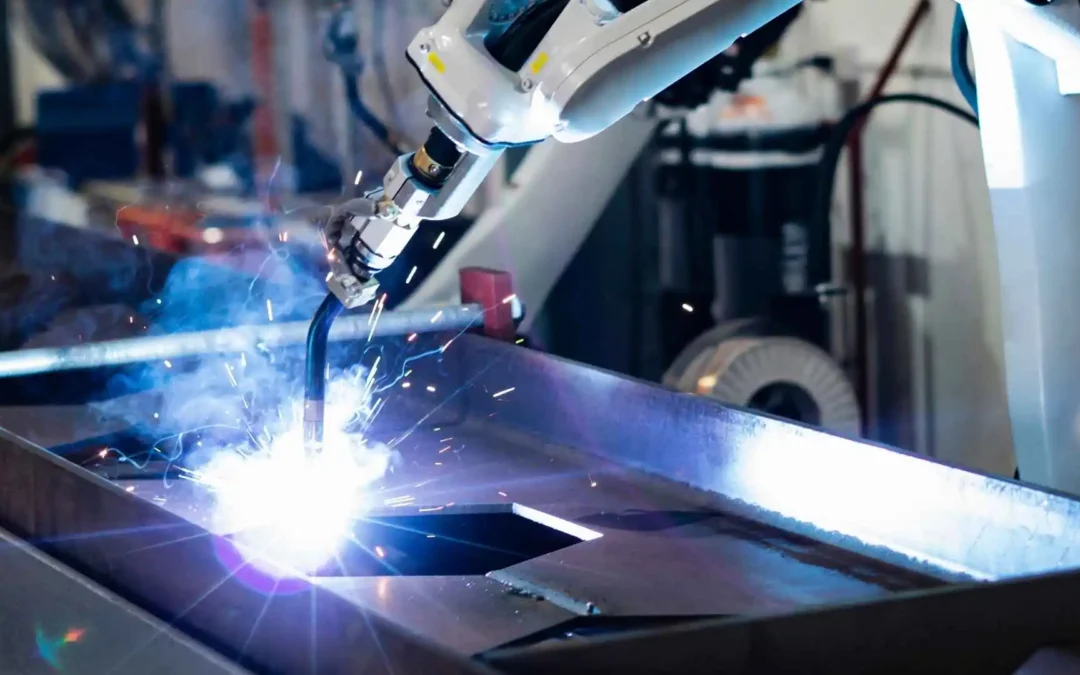

Rangkuman: Welding adalah penyambungan permanen dua material atau lebih, umumnya terutama logam, dengan membentuk ikatan difusi yang terjadi melalui penerapan panas, tekanan, atau kombinasi keduanya. Welding menjadi pilihan paling efektif di industri mana pun yang melakukan konstruksi, perbaikan, atau maintenance rangka logam dan membutuhkan teknik penyambungan yang kokoh dan andal. Tidak semua material dapat melalui proses pengelasan. Logam dengan titik leleh sedang dan kandungan karbon rendah dapat tersambung dengan mudah, namun logam yang sangat reaktif terhadap udara, memiliki konduktivitas termal yang sangat tinggi, atau mudah menguap cenderung akan cacat hasilnya. Kegiatan welding memiliki beragam risiko yang dapat ditangani baik melalui protokol kepatuhan, alat pelindung diri, atau teknis. Solusi terbaik dalam menghadapi risiko welding adalah dengan menangkap langsung dari sumbernya seperti menggunakan Fume Box Dust Collector APISTE.
Poin-Poin Penting:
- Welding adalah proses penggabungan dua atau lebih material secara permanen, kokoh, dan andal.
- Proses welding digunakan pada berbagai sektor
- Tidak semua material dapat melalui proses welding
- Fume welding menjadi salah satu risiko paling berbahaya dari proses las
- Menangkap fume langsung dari sumbernya menjadi solusi paling tepat menurut NIOSH
Definisi dan Tujuan Welding
Welding adalah proses menggabungkan dua atau lebih material secara permanen dengan menciptakan ikatan metalurgis melalui panas, tekanan, atau keduanya, berbeda dengan penggunaan baut atau paku keling, yang menyatukan bagian-bagian secara mekanis. Pengelasan menggabungkan material dasar, terkadang dengan isian logam, sehingga sambungan tersebut menjadi satu bagian yang utuh dan berkelanjutan.
Tujuan dari proses welding cukup sederhana, yaitu untuk membangun struktur dan komponen yang kuat, permanen, dan mampu menahan tekanan mekanis seperti kerangka hingga jalur pipa.
Penggunaan Welding Pada Berbagai Sektor Industri
Sektor mana pun yang memproduksi, memperbaiki, atau memelihara struktur logam pada akhirnya membutuhkan metode penyambungan yang kuat dan andal. Itu mengapa tidak banyak penggunaan metode fabrikasi pada berbagai sektor selain pengelasan. Pekerjaan pengelasan tetap menjadi pilihan paling praktis daripada pengikatan mekanis untuk kebutuhan struktural atau yang dapat menahan tekanan.
Manufaktur
Pada pabrik manufaktur Indonesia, proses welding biasanya terjadi pada line fabrikasi atau assembly. Umumnya, proses tersebut untuk membangun rangka mesin, struktur konveyor, tangki, saluran udara, hingga panel penutup. Pekerjaan pengelasan juga sangat penting untuk perbaikan dan pemeliharaan, seperti perbaikan rangka yang retak atau komponen yang aus.
Otomotif
Untuk berbagai plant otomotif, pekerjaan pengelaaan seperti spot welding atau MIG welding berfungsi untuk menyambungkan panel bodi, komponen sasis, dan sistem pembuangan pada jalur perakitan.
Minyak dan Gas
Dalam sektor migas, welding tidak hanya terbatas untuk kebutuhan maintenance atau konstruksi saja, melainkan menjadi inti dari infrastruktur pengelolaan minyak dan gas. Pembuatan dan penyambungan saluran pipa, tangki penyimpanan, hingga bejana tekanan semua berbasis kode pengelasan. Hal tersebut karena, kegagalan pengelasan di sektor ini dapat mengakibatkan kebocoran, kebakaran, atau kegagalan struktural.
Material Apa Yang Dapat Dilas?
Tidak semua material dapat melalui proses pengelasan dengan baik. Kemampuan pengelasan bergantung pada komposisi kimia logam, titik leleh, konduktivitas termal, dan hambatan listrik.
| Material | Kemampuan Pengelasan | Note |
|---|---|---|
| Baja karbon atau baja lunak | Ya | Hampir semua proses pengelasan dapat diterapkan dengan baik pada material ini berkat kandungan karbonnya yang rendah dan daktilitasnya yang baik. |
| Stainless steel (304, 316, 410, dan lain-lain) | Ya | Lapisan oksida pelindungnya dapat ditangani dengan penggunaan gas pelindung dan teknik yang tepat. |
| Aluminium (1xxx, 3xxx, 5xxx, 6xxx) | Ya | Dapat dilas dengan mudah menggunakan metode TIG/MIG dan logam pengisi yang tepat, meskipun terdapat lapisan oksida permukaan serta konduktivitas termal yang tinggi. |
| Aluminium (2xxx/7xxx) | Tidak | Unsur-unsur dengan titik leleh rendah memisahkan diri ke batas butir selama proses pengelasan, sehingga menyebabkan retak akibat pemadatan dan akibat korosi tegangan. |
| Nikel superaloi | Bisa, namun khusus | Memerlukan logam pengisi khusus dan pengendalian ketat terhadap masukan panas karena kompleksitas metalurginya. |
| Titanium | Bisa, namun khusus | Hanya dapat dilas dalam atmosfer inert. |
| Tembaga dan perunggu | Ya | Konduktivitas termal yang tinggi menyebabkan panas cepat berpindah, sehingga diperlukan pengendalian panas yang cermat untuk mencegah porositas dan keretakan seperti dengan metode soldering atau brazing. |
| Kuningan | Sulit | Tekanan uap seng yang tinggi berarti logam ini dapat menguap sebelum tembaga meleleh, sehingga menyebabkan percikan dan porositas pada sambungan. |
| Besi cor | Sulit | Kandungan karbon yang tinggi membuatnya rentan retak; diperlukan pemanasan awal dan logam pengisi khusus agar pengelasan berhasil. |
| Baja galvanis | Bisa, namun berbahaya | Karena menghasilkan asap yang berbahaya dan merugikan kesehatan, sehingga diperlukan sistem penyedotan dan ventilasi. |
| Thermoplastik (PE, PP, PVC, ABS, PC, nilon) | Ya | Plastik-plastik ini melunak dan meleleh saat dipanaskan serta mengeras kembali saat didinginkan. Sehingga, memungkinkan permukaan yang meleleh tersebut menyatu menjadi ikatan yang kokoh. |
| Thermosetting plastik (epoksi, phenolic, polyester resin, melamine) | Tidak | Senyawa ini membentuk ikatan silang kimia permanen selama proses pengerasan yang tidak dapat dibalikkan oleh panas. Sehingga, bahan tersebut akan terbakar, hangus, atau retak alih-alih meleleh. |
| PTFE dan fluoropolimer lainnya | Tidak | Energi permukaan mereka yang sangat rendah mencegah rantai polimer saling berikatan melintasi antarmuka, bahkan saat dipanaskan. |
Keselamatan Kerja Proses Welding
Satu aktivitas pengelasan melibatkan beragam risiko sekaligus. Sehingga, aspek keselamatan kerja menjadi hal primer di area kerja. Proses pengelasan menghasilkan panas yang sangat tinggi dan percikan logam cair dapat menyebabkan luka bakar hingga memicu kebakaran. Peralatan las juga membawa risiko sengatan listrik arus tinggi karena jarak yang sangat dekat dengan benda kerja. Terdapat juga radiasi ultraviolet dan inframerah yang mampu membakar kulit dan merusak mata. Dan salah satu yang paling berbahaya adalah fume welding atau asap las. Badan Internasional untuk Penelitian Kanker mengategorikan asap las sebagai karsinogen grup 1 yaitu kategori bahaya tertinggi. Oleh karena itu, begitu banyaknya risiko, pabrik-pabrik biasanya mengelola keselamatan pengelasan melalui tiga lapisan yang saling melengkapi yaitu kepatuhan atau compliance, Alat Pelindung Diri (APD), hingga pengendalian teknis atau engineering control.
Mengapa Pengendalian Teknis Menjadi Yang Terpenting
Kepatuhan dan APD memiliki tingkat kepentingan yang sama. Akan tetapi, tidak ada satu pun yang cukup memadai tanpa aspek lainnya. Kepatuhan menetapkan aturan, tetapi aturan tidak dapat menghilangkan bahaya dan hanya efektif jika seluruh individu patuh dengan benar setiap saat. APD sendiri memiliki keterbatasan yang hampir serupa. APD hanya akan efektif jika pemakaiannya menggunakan dengan tepat, konsisten, dan terawat dengan baik. Sehingga, menurut NIOSH, badan K3 Amerika Serikat, pengendalian teknis berada pada posisi yang lebih tinggi dari compliance dan APD yang berada dalam posisi terendah.
Akan tetapi, tidak semua solusi engineering sama. Solusi umum seperti fan wall, exhaust atap, atau pintu terbuka kurang efektif dalam menangani fume pada titik konsentrasi tertingginya, yaitu dekat jalur pernapasan welder. CCOHS, badan K3 Kanada, menyatakan bahwa menangkap asap di sumbernya sebelum menyebar merupakan metode yang lebih utama untuk menangani asap pengelasan. Sebuah studi membuktikan bahwa konsentrasi asap sebesar 2–60 mg/m³ turun menjadi 3–13 mg/m³ setelah sistem pembuangan lokal terpasang. Hal ini menunjukkan bahwa penangkapan fume pada sumbernya berperan signifikan.
Kelebihan Fume Box Pada Dust Collector APISTE Daripada Fume Extractor Konvensional
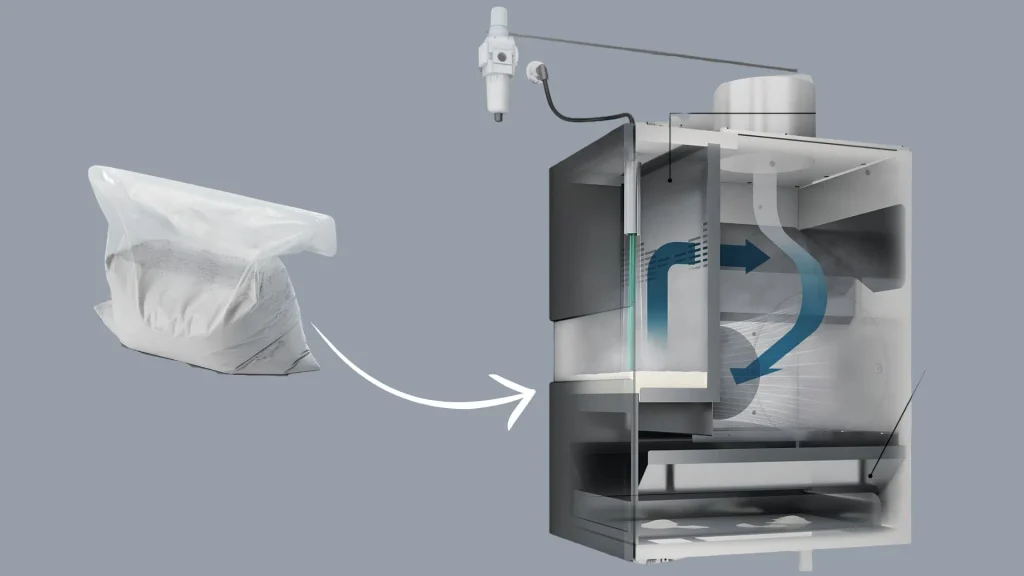
Asap pengelasan sendiri memiliki sifat halus dan daya rekat tinggi. Karakteristik tersebut dapat menyebabkan penyumbatan pada filter fume extractor konvensional seiring waktu. Fume box dari APISTE memadukan fitur pembersihan pulse-jet dan teknologi filtrasi permukaan ultra-halus pada Dust Collector seri GDE-A. Fume box ini juga memiliki sistem pembantu filtrasi otomatis yang menggumpalkan partikel asap sehingga daya hisap tetap konsisten dalam jangka waktu panjang dan minim filter tersumbat dengan menggunakan bubuk khusus.
Pengendalian aliran udara otomatis berbasis inverter menjaga kecepatan tangkapan tetap stabil walaupun kondisi filter dalam keadaan kotor. Fitur inverter tersebut juga memangkas konsumsi daya sekitar 65% pada pengaturan aliran udara 60%. Selain itu, panel layar sentuh pada unit Dust Collector APISTE juga mencatat data aliran udara dan tekanan diferensial sehingga mendukung preventive atau predictive maintenance.
Akan tetapi, perlu Anda ketahui bahwa fume box ini tidak dapat mencegah percikan api masuk ke dalam unit. Sehingga, penggunaan harus menyesuaikan posisi pengelasan beserta pengendalian percikan di titik sumber.
Katalog Fume Box Dust Collector dari APISTE
Ketahui detail dan spesifikasi unit Fume Box Dust Collector seri GDE dari APISTE dengan mengakses tombol di bawah.
Sumber
Pouzou, J., Warner, C., Neitzel, R., Croteau, G., Yost, M., & Seixas, N. (2015). Confined space ventilation by shipyard welders: Observed use and effectiveness. Annals of Occupational Hygiene, 59(1), 116-121.
Apiste Corporation. (n.d.). Dust collector general catalog: GDE series. Apiste Corporation.
da Silva, L. F. M. (2026). Welding: A new open access journal for welding and joining technologies. Welding, 1(1), 1.
United States Army Combined Arms Support Command. (n.d.). Welding theory (Subcourse OD1650, Edition 8). Army Correspondence Course Program.
EB Industries. (n.d.). Weldable materials. EB Industries.
Hobart Brothers. (n.d.). Filler metal for non-weldable aluminum base metals in arc welding. Hobart Brothers.
Westermans International. (n.d.). Do you know the material to be welded? Westermans Blog.
Mansilla Architectural. (n.d.). What materials can be welded? Mansilla Architectural Metal Works.
Minter, S. (2004, May 11). Weldable and unweldable aluminum alloys. The Welder. The Fabricator.
Plus Welding. (n.d.). What plastics cannot be welded? Plus Welding Blog.
Plus Welding. (n.d.). What plastics cannot be ultrasonic welded? Plus Welding Blog.
JLC Electromet. (n.d.). Weldability of metals.
Inspectioneering. (n.d.). Weldability index (WI).
Industrial Safety & Hygiene News (ISHN). (2017, September 29). OSHA welding, cutting and brazing (1910.252). ISHN.
American Industrial Hygiene Association (AIHA). (2018, September). IARC welding exposures. AIHA Publications.
Electronic Library of Construction Occupational Safety and Health (eLCOSH). (n.d.). Cheap lightweight unit can reduce risky welding fumes.
Canadian Centre for Occupational Health and Safety (CCOHS). (n.d.). Welding – Ventilation. CCOHS.
National Institute for Occupational Safety and Health (NIOSH). (2024). Hierarchy of controls. Centers for Disease Control and Prevention.